Artykuł sponsorowany
Od czego naprawdę zależą koszt i termin uruchomienia produkcji detali z tworzyw
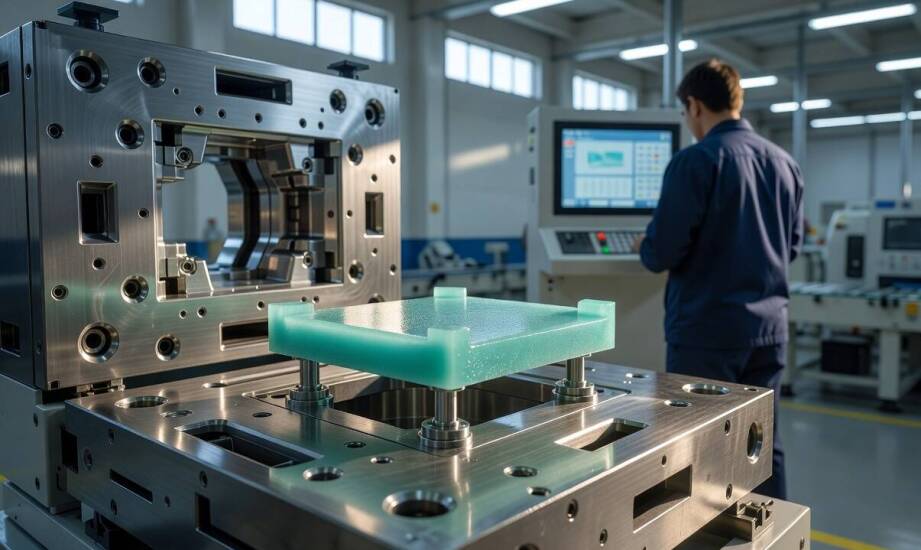
Zamawiający detale z tworzyw sztucznych często otrzymują od różnych dostawców wyceny różniące się o znaczne kwoty, a także mocno odmienne terminy realizacji. Sytuacja ta ma miejsce nawet w przypadku, gdy przesyłane rysunki techniczne sugerują wykonanie identycznego wyrobu. Różnice te wynikają przede wszystkim z parametrów technicznych konkretnego projektu oraz zakresu niezbędnych prac wymaganych przed właściwym uruchomieniem maszyn. Dokładna analiza geometrii, tolerancji wymiarowych oraz przewidywanych operacji dodatkowych pozwala zrozumieć ten mechanizm. Weryfikacja tych elementów jasno tłumaczy, dlaczego z pozoru podobne zlecenia wymuszają u wykonawców przyjęcie odmiennych budżetów i harmonogramów. Proces ten wymaga szerokiego spojrzenia na specyfikę samego surowca.
Przeczytaj również: Wybór trumny: na co zwrócić uwagę przy zakupie?
Wpływ geometrii na nakład przygotowawczy
Stopień skomplikowania wizualnego detalu bezpośrednio rzutuje na długość etapu projektowania oraz liczbę operacji wewnątrz pracującego narzędzia. Elementy zawierające podcięcia, wewnętrzne gwinty czy niestandardowo cienkie ścianki wymuszają zastosowanie suwaków, lifterów lub specjalnych wkładek ruchomych. Taka skomplikowana budowa formy odczuwalnie podnosi koszty prac przygotowawczych i wymaga precyzyjnego modelowania w oprogramowaniu CAD. Niezwykle wąskie tolerancje narzucają z kolei dokładniejszą obróbkę frezarską oraz elektroerozyjną. Konstruktorzy muszą zaplanować rygorystyczne pomiary kontrolne po zakończeniu każdego etapu obróbki stali. Zwiększona liczba operacji wtórnych w gotowym narzędziu podnosi naturalne ryzyko powstawania błędów, co wydłuża proces końcowej weryfikacji. Ostatecznie prosty w budowie detal o luźnych tolerancjach zawsze wygeneruje mniejsze obciążenie technologiczne niż element wielogniazdowy wyposażony w liczne podcięcia.
Przeczytaj również: Dlaczego warto stosować ekologiczne worki na śmieci w biurach?
Budowa formy i rola prób technologicznych
Stalowe formy do wtryskiwania stanowią główną część inwestycji początkowej i to one ostatecznie decydują o całkowitym czasie wdrożenia nowego detalu. Standardowe i powszechnie stosowane narzędzia wymagają czasu realizacji uzależnionego od wybranej technologii i stopnia zaawansowania całego projektu. Konstrukcje złożone, wyposażone w zaawansowane systemy gorącokanałowe, opracowuje się według indywidualnych i elastycznych harmonogramów. Po zbudowaniu kompletnego narzędzia przychodzi czas na niezbędną serię prób technologicznych w warunkach produkcyjnych. Zespół ustawiaczy pieczołowicie dostraja wtedy parametry samego wtrysku, siłę docisku oraz wydajność chłodzenia. Takie działanie pozwala wyeliminować ewentualne wypaczenia, niedolania czy nieestetyczne nadlewki materiału. Każdy przeprowadzony test w naturalny sposób przesuwa datę startu i zużywa partię surowca. Oprzyrządowanie wykorzystywane do termoformowania buduje się szybciej ze względu na jego jednostronny lub dwustronny charakter. Matryce te jednak wciąż wymagają testowego dopasowania temperatury i siły podciśnienia do konkretnego gatunku układanej folii poliestrowej lub polistyrenowej.
Przeczytaj również: Jak pojemniki osiatkowane zwiększają bezpieczeństwo transportu?
Skala zamówienia a sens ekonomiczny projektu
Planowany wolumen produkcji zmienia podejście do finansowania i opłacalności całego przedsięwzięcia. Krótkie serie oznaczają w praktyce, że koszt zaprojektowania narzędzia rozkłada się na zaledwie kilkaset lub kilka tysięcy detali. Taka sytuacja mocno podnosi końcową cenę jednostkową gotowego wyrobu. Przemysłowa produkcja masowa pozwala na szybką amortyzację inwestycji w formę, dzięki czemu koszt pojedynczej sztuki spada do akceptowalnych wartości. Świadomy wybór optymalnej liczby gniazd zależy właśnie od przewidywanego nakładu rocznego. Przy dużych wolumenach opłaca się inwestować w droższe systemy celowo skracające czas cyklu i redukujące technologiczne straty surowca. Cały profesjonalny proces przetwórczy obejmuje długą drogę od zapytania ofertowego, przez analizę wykonalności i projektowanie, aż po właściwe tłoczenie elementu. Produkcja plastikowych elementów realizowana w firmie Inject Plast obejmuje dostarczanie precyzyjnych wyprasek małogabarytowych dla branży elektronicznej, a także tacek czy wkładek termoformowanych dla producentów AGD. Zespół specjalistów z Płochocina dobiera technologię ściśle do wielkości danej serii, utrzymując niezmiennie trzystopniową kontrolę jakości na każdym etapie cyklu.
Dlaczego koszt i termin analizuje się wspólnie?
Aspekty finansowe oraz ostateczny termin uruchomienia wdrożenia należy zawsze traktować jako system naczyń ściśle ze sobą połączonych. Oszczędności szukane na wczesnym etapie projektowania narzędzia lub przedwczesna rezygnacja z niezbędnych testów technologicznych często prowadzą do poważnych opóźnień w późniejszych fazach. Znaczące braki w początkowym przygotowaniu skutkują koniecznością wprowadzania trudnych poprawek w gotowych już wyrobach i zgłaszaniem reklamacji. Rygorystyczna i dokładna weryfikacja założeń geometrii, wymaganych tolerancji oraz skali produkcji tuż po otrzymaniu zapytania pozwala uniknąć przykrych niespodzianek na hali produkcyjnej. Analiza tych kluczowych parametrów pomaga ułożyć w pełni realistyczny, bezpieczny harmonogram prac. Rzetelne zaplanowanie całej ścieżki technologicznej zabezpiecza interesy obu stron, gwarantując zgodność wyrobu z początkowymi założeniami projektowymi.
Kategorie artykułów
Polecane artykuły

Kiedy skóra potrzebuje stymulacji zamiast wypełnienia — mezoterapia, osocze i rozstępy
Z wiekiem tkanki tracą swoje naturalne nawilżenie i jędrność. Skóra pokryta drobnymi zmarszczkami często wymaga stymulacji procesów regeneracyjnych zamiast natychmiastowego dodawania objętości. Pobudzenie naturalnych mechanizmów odbudowy komórkowej inicjuje powolną poprawę struktury tkanek. Działani

Rola niklowania w zwiększaniu odporności na korozję metali kolorowych
Niklowanie to istotny proces w obróbce powierzchniowej, który znacząco wpływa na odporność na korozję metali kolorowych. Dzięki zastosowaniu niklu, metalowe powierzchnie zyskują dodatkową warstwę ochronną, co wydłuża ich trwałość. W artykule omówimy wpływ tego procesu na różne metale oraz jego główn